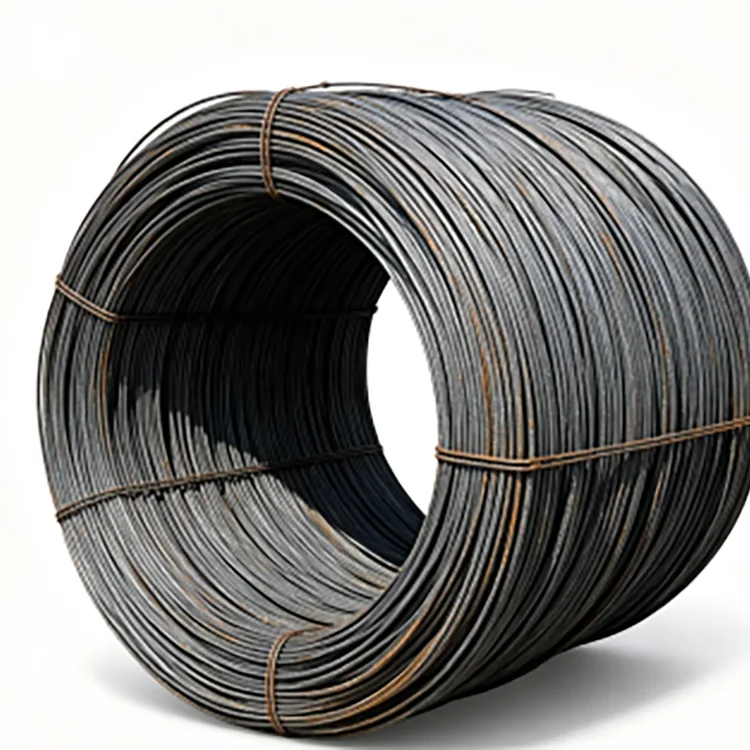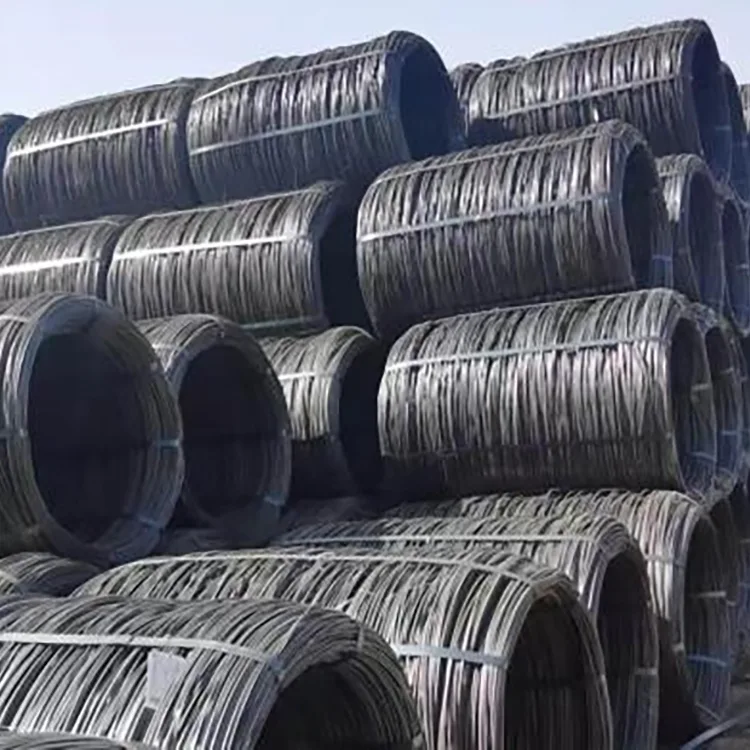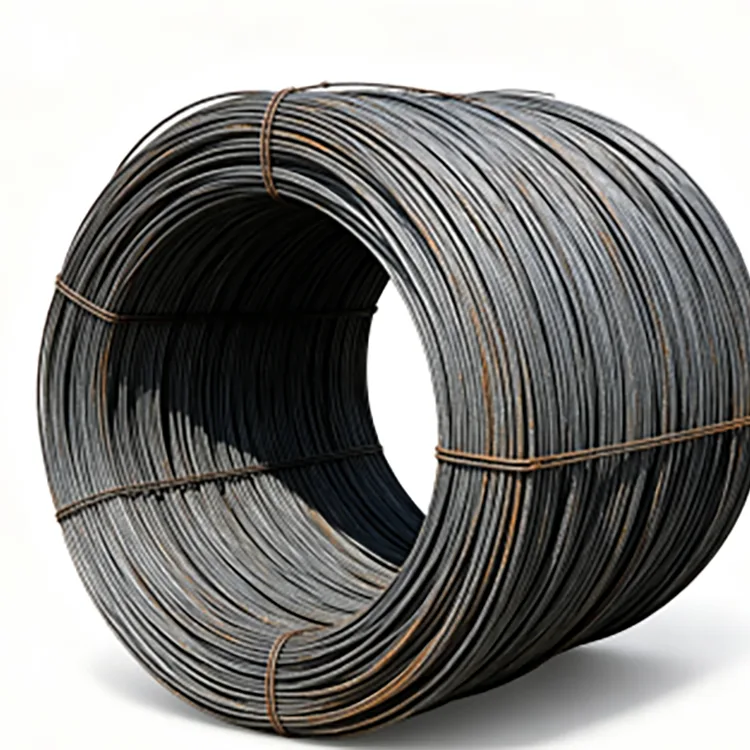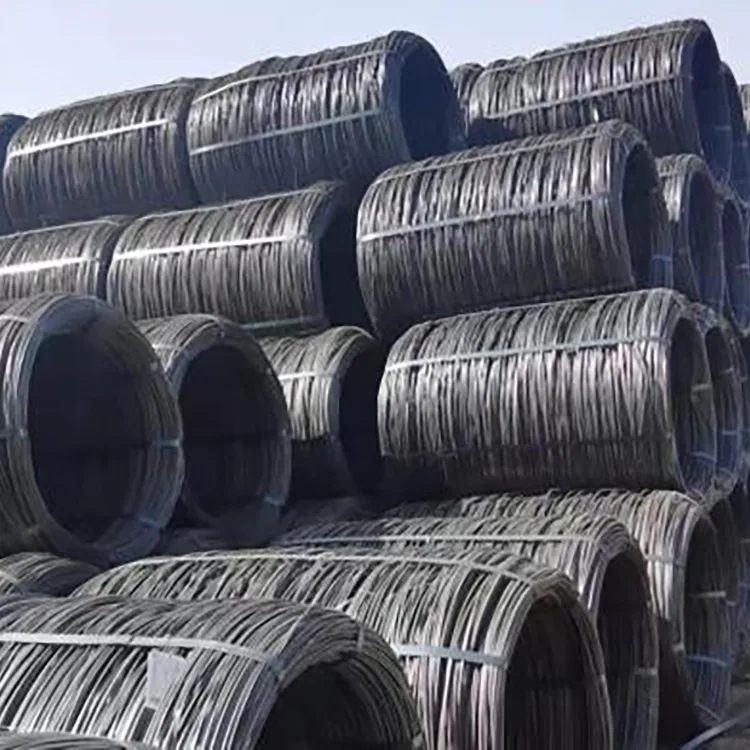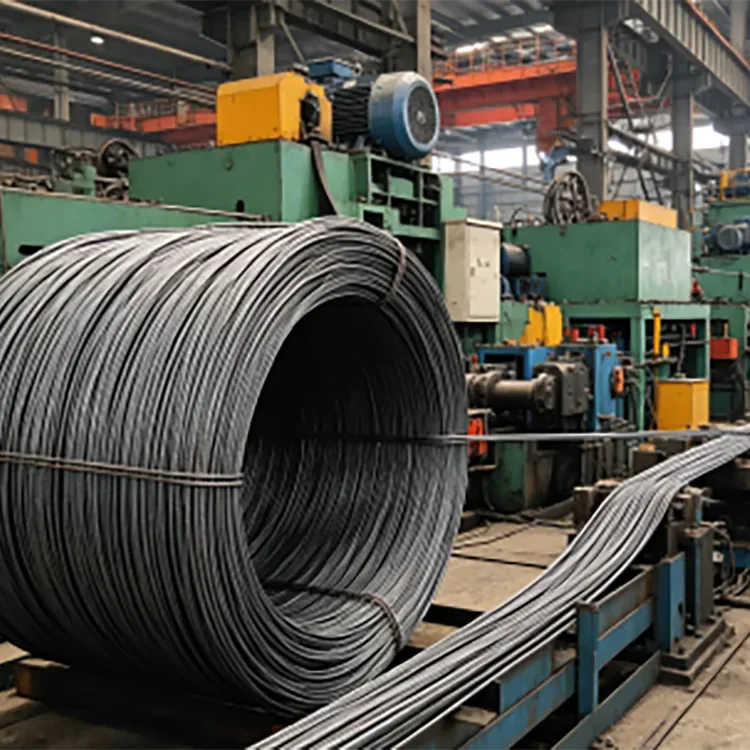
เหล็กลวดรีดร้อนเป็นผลิตภัณฑ์เหล็กแผ่นรีดต่อเนื่องที่จำหน่ายในรูปแบบม้วน เหล็กแท่งยาวจะถูกทำให้ร้อนอีกครั้งและรีดเป็นส่วนกลม ตามด้วยการทำความเย็นและการขดม้วนแบบควบคุม
ส่วนใหญ่จะใช้เป็นวัตถุดิบสำหรับการแปรรูปต่อไป รวมถึงการวาดลวด การตอกตะปู ตะแกรงลวด การฟันดาบ และการใช้งานตัวยึดที่เลือกสรร ดังนั้นควรเลือกเกรดและเส้นผ่านศูนย์กลางที่ต้องการตามกระบวนการดาวน์สตรีม
สำหรับเหล็กลวดรีดร้อนทั่วไป มาตรฐานที่ใช้นั้นขึ้นอยู่กับเกรดวัสดุและการใช้งานที่ต้องการ GB/T 701-2008 และ GB/T 14981-2009 ครอบคลุมข้อกำหนดเหล็กลวดทั่วไปที่เกี่ยวข้อง ในขณะที่มาตรฐานเฉพาะผลิตภัณฑ์ใช้กับการใช้งานเฉพาะ เช่น การขึ้นรูปเย็น
Q195โดยทั่วไปจะเลือกใช้สำหรับการใช้งานที่ต้องการความเป็นพลาสติกและการเสียรูปที่ดี รวมถึงการดึงลวด ลวดผูก และการผลิตตะปูทั่วไป
Q235ให้ระดับความแข็งแกร่งที่สูงกว่า และสามารถใช้ได้กับตะปูที่เลือก ตัวยึดแบบธรรมดา และผลิตภัณฑ์ลวดที่มีน้ำหนักมากกว่า
เกรดที่ถูกต้องขึ้นอยู่กับผลิตภัณฑ์สำเร็จรูป สำหรับการวาดลวด ควรระบุเส้นผ่านศูนย์กลางสำเร็จรูปเป้าหมายและกระบวนการวาดเมื่อสั่งซื้อวัตถุดิบ
เส้นทางการผลิตขั้นพื้นฐานคือ:
เหล็กแท่งเล็ก → การอุ่นใหม่ → การรีดด้วยความเร็วสูง → การระบายความร้อนที่ควบคุม → การขดลวด → การตรวจสอบ → การมัดรวม
บิลเล็ตจะลดลงเรื่อยๆ ในระหว่างการรีดจนกระทั่งได้เส้นผ่านศูนย์กลางที่ต้องการ หลังจากการรีดครั้งสุดท้าย จะมีการควบคุมความเย็นก่อนที่เหล็กลวดจะขึ้นรูปเป็นขดลวด
สภาวะการทำความเย็นส่งผลต่อคุณสมบัติทางกลที่เกิดขึ้นและพฤติกรรมการประมวลผลขั้นปลาย ซึ่งมีความสำคัญอย่างยิ่งเมื่อดึงแท่งเหล็กเข้าไปในเส้นลวดที่มีเส้นผ่านศูนย์กลางเล็กกว่า
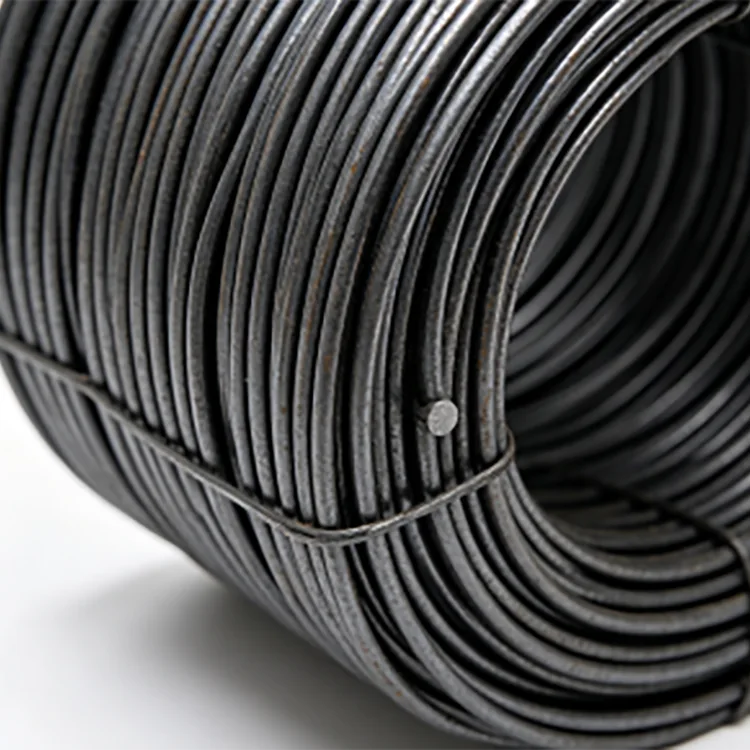
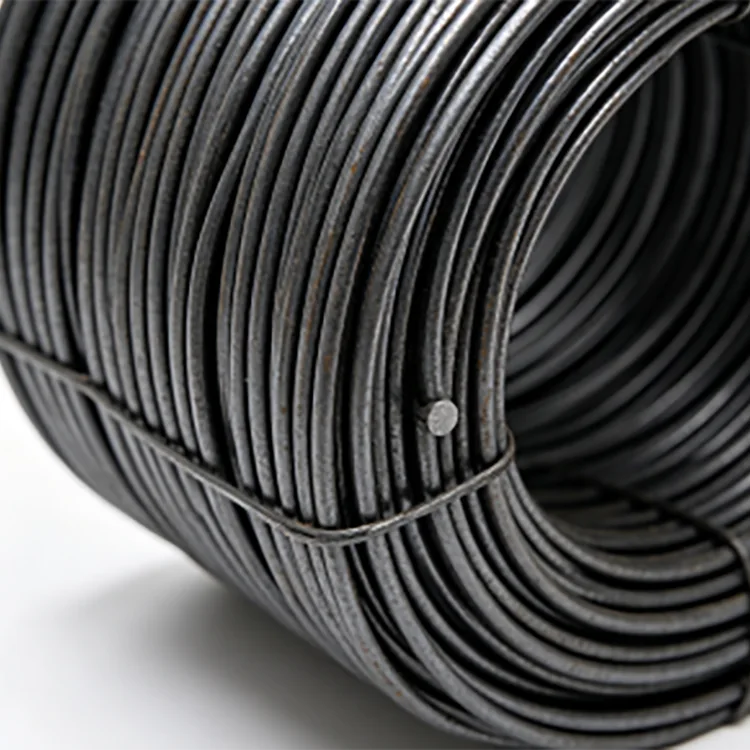
พื้นผิวสีเข้มของเหล็กลวดรีดร้อนมักเป็นเกล็ดที่เกิดขึ้นระหว่างการรีดที่อุณหภูมิสูง มันไม่ใช่การเคลือบป้องกัน
ก่อนการวาดลวด ลูกค้ามักจะเอาตะกรันออกโดยผ่านกระบวนการเตรียมพื้นผิวที่เหมาะสม เช่น การดองหรือการขจัดตะกรันด้วยกลไก
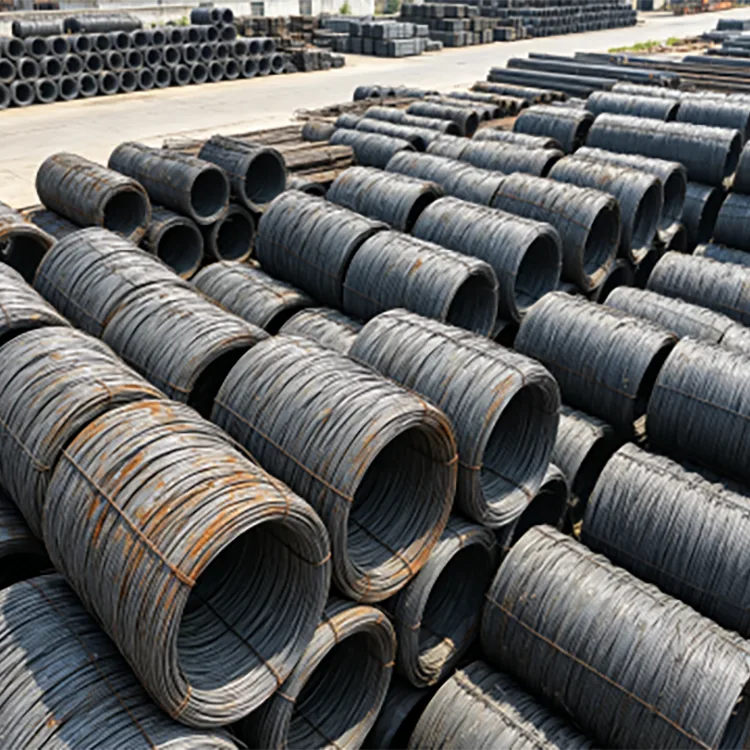
เนื่องจากผลิตภัณฑ์จำหน่ายในรูปแบบเหล็กสีดำที่ไม่ผ่านการบำบัด คอยล์จึงควรเก็บไว้ให้แห้งและป้องกันไม่ให้สัมผัสกับความชื้นเป็นเวลานาน
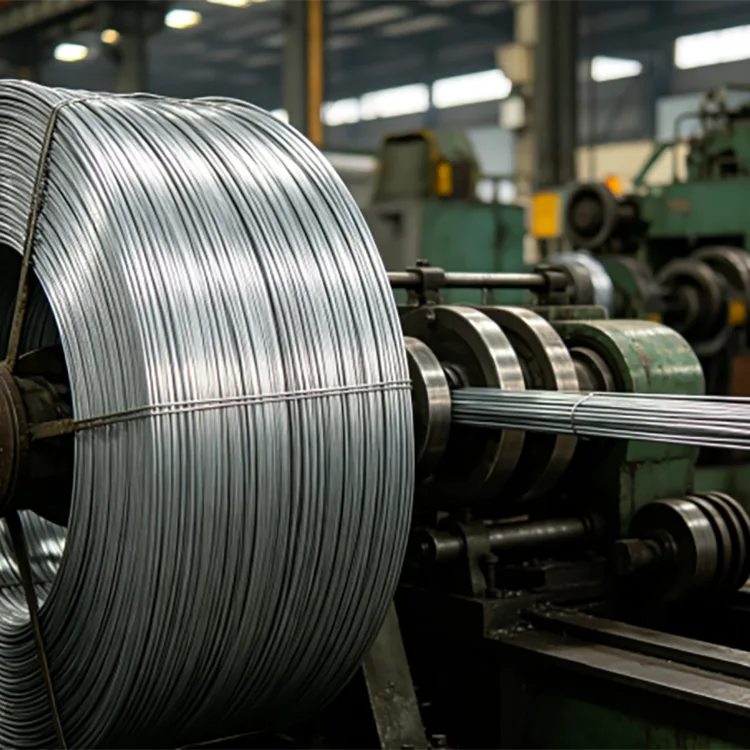
การวาดลวดเป็นหนึ่งในการใช้งานหลักของเหล็กลวดรีดร้อน ก้านจะถูกขจัดตะกรันและเตรียมก่อนที่จะส่งผ่านแม่พิมพ์ดึงเพื่อลดเส้นผ่านศูนย์กลางลงเรื่อยๆ
เส้นทางทั่วไปคือ:
เหล็กลวด → การขจัดตะกรัน → การเตรียมพื้นผิว → การวาดภาพ → การอบชุบตามที่ต้องการ → การชุบสังกะสีตามที่ต้องการ → การม้วนกลับ
สำหรับงานเขียนแบบ ควรยืนยันเส้นผ่านศูนย์กลางเริ่มต้น เส้นผ่านศูนย์กลางชิ้นงานสำเร็จรูป และสภาพทางกลที่จำเป็นก่อนสั่งซื้อ ปัจจัยเหล่านี้กำหนดเส้นทางการลดรูปวาดและการประมวลผลที่ต้องการ
สิ่งเหล่านี้เป็นการอ้างอิงการใช้งานมากกว่าข้อกำหนดจำเพาะคงที่ ควรเลือกเส้นผ่านศูนย์กลางสุดท้ายตามอุปกรณ์ของลูกค้า การลดขนาดรูปวาด และผลิตภัณฑ์สำเร็จรูป
เหล็กลวดรีดร้อนมักใช้เป็นวัตถุดิบในการผลิตตะปู ก้านที่เลือกควรตรงกับเส้นผ่านศูนย์กลางของตะปู คุณสมบัติทางกลที่ต้องการ และอุปกรณ์ทำเล็บ
Q195 หรือ Q235 สามารถนำมาพิจารณาสำหรับการผลิตเล็บธรรมดาได้ ขึ้นอยู่กับข้อกำหนดเฉพาะของเล็บที่เสร็จแล้ว
สำหรับการผลิตในปริมาณมาก คุณสมบัติของเส้นผ่านศูนย์กลางและวัสดุที่สม่ำเสมอเป็นสิ่งสำคัญ เนื่องจากการเปลี่ยนแปลงระหว่างคอยล์อาจส่งผลต่อการตั้งค่าเครื่องจักรและความเสถียรในการผลิต
ไม่ควรใช้เหล็กลวดทั่วไปสำหรับงานเย็นโดยอัตโนมัติ โบลท์ หมุดย้ำ และชิ้นส่วนขึ้นรูปเย็นอื่นๆ จำเป็นต้องมีองค์ประกอบทางเคมี คุณภาพภายใน และลักษณะการเปลี่ยนรูปที่เหมาะสม
GB/T 28906-2025 ครอบคลุมถึงเหล็กลวดรีดร้อนสำหรับงานเย็น โดยเริ่มใช้ตั้งแต่วันที่ 1 ตุลาคม 2568
เมื่อผลิตภัณฑ์ขั้นสุดท้ายเป็นตัวยึดแบบเย็น ควรยืนยันข้อมูลจำเพาะของผลิตภัณฑ์ที่ต้องการก่อนเสนอราคา แทนที่จะสั่งซื้อโดยใช้การกำหนด Q195 หรือ Q235 ทั่วไปเท่านั้น
เหล็กลวดรีดร้อนสามารถใช้เป็นวัสดุตั้งต้นสำหรับลวดเหล็กอาบสังกะสีได้ เส้นทางทั่วไปคือการวาดลวดตามด้วยการชุบสังกะสีของลวดที่เสร็จแล้ว
ดังนั้นควรเลือกแกนที่ต้องการตามเส้นผ่านศูนย์กลางลวดสังกะสีเป้าหมาย ความต้านทานแรงดึง และตารางการวาด
ตัวอย่างเช่น ลูกค้าที่ผลิตลวดสังกะสีเนื้อละเอียดอาจเริ่มต้นด้วยแกนขนาด 5.5 มม. หรือ 6.0–6.5 มม. และค่อย ๆ ลดเส้นผ่านศูนย์กลางโดยใช้แม่พิมพ์ดึง
ความแตกต่างที่สำคัญคือแบบฟอร์มการจัดหาและการประมวลผลที่ต้องการ
เหล็กลวดจัดจำหน่ายในรูปแบบขดลวดและได้รับการออกแบบมาเป็นวัตถุดิบหลักสำหรับการประมวลผลอย่างต่อเนื่อง เช่น การดึงลวด การตอกตะปู และการผลิตตาข่าย
เหล็กเส้นโดยปกติแล้วจะมีความยาวตรงสำหรับการผลิตโดยตรง การตัดเฉือน หรือการใช้งานด้านโครงสร้าง
สำหรับสายการผลิตลวดอัตโนมัติ รูปแบบคอยล์ช่วยให้ป้อนได้อย่างต่อเนื่องและลดความจำเป็นในการเปลี่ยนแปลงวัสดุซ้ำๆ
น้ำหนักคอยล์ทั่วไปคือ1.8–2.5 ตัน. การแยกคอยล์สามารถพูดคุยได้เมื่อคอยล์เดิมไม่เหมาะกับอุปกรณ์การจัดการหรือการผลิตของลูกค้า
คอยล์ขนาดใหญ่สามารถลดจำนวนการเปลี่ยนคอยล์ในสายการผลิตต่อเนื่องได้ ในขณะที่คอยล์ขนาดเล็กอาจจัดการได้ง่ายกว่าในโรงงานขนาดเล็ก
ดังนั้นควรยืนยันน้ำหนักคอยล์ที่ต้องการพร้อมกับอุปกรณ์คลี่คลาย การป้อน และการยกของลูกค้า
การตรวจสอบสามารถครอบคลุมถึง:
สำหรับลูกค้าที่วาดลวด การทดลองวาดแบบสามารถใช้เพื่อประเมินว่าก้านทำงานอย่างไรกับแม่พิมพ์และสภาวะการประมวลผลจริงของลูกค้า
เหล็กลวดรีดร้อนสีดำควรเก็บไว้ในที่แห้งและเก็บให้พ้นพื้น ความชื้นที่ยืดเยื้อระหว่างการหมุนของแผลที่แน่นสามารถเร่งการกัดกร่อนได้
บรรจุภัณฑ์มาตรฐานใช้สายรัดเหล็ก โดยมีการห่อเพื่อส่งออกเพิ่มเติมสำหรับการจัดส่งไปต่างประเทศ
สำหรับการขนส่งทางทะเลทางไกล ควรพิจารณาการป้องกันความชื้นร่วมกับเงื่อนไขการขนถ่ายและการเก็บรักษาของลูกค้า
เครือข่ายการจัดหาของเราใน Tianjin Daqiuzhuang รองรับการจัดหาเหล็กลวดรีดร้อนร่วมกับการจัดการคอยล์ การตรวจสอบ และโลจิสติกส์การส่งออก
สำหรับคำสั่งวาดลวด สามารถระบุเส้นผ่านศูนย์กลางลวดสำเร็จรูปเป้าหมายและกระบวนการดาวน์สตรีมก่อนเสนอราคา เพื่อให้สามารถยืนยันข้อกำหนดเฉพาะของวัตถุดิบได้
ส่วนใหญ่จะใช้เป็นวัตถุดิบสำหรับการวาดลวด การตอกตะปู ตะแกรงลวด การฟันดาบ และการใช้งานตัวยึดที่เลือก
เหล็กกล้าคาร์บอนต่ำ Q195 และ Q235 เป็นเกรดทั่วไปที่จัดให้สำหรับการใช้งานที่ระบุไว้ในหน้านี้
ขนาดทั่วไปได้แก่ 5.5 มม., 6.0 มม., 6.5 มม., 8 มม. และ 10–20 มม.
ใช่. 5.5 มม. เป็นเส้นผ่านศูนย์กลางเริ่มต้นทั่วไปสำหรับการวาดลวด ควรยืนยันเส้นผ่านศูนย์กลางที่เสร็จแล้วและกำหนดการวาดเป้าหมายก่อนการเลือกวัสดุ
ใช่. ทั้งสองเกรดสามารถพิจารณาสำหรับการผลิตตะปูธรรมดาได้ ขึ้นอยู่กับขนาดตะปู คุณสมบัติที่ต้องการ และอุปกรณ์การผลิต
ไม่โดยอัตโนมัติ ตัวยึดแบบเย็นต้องใช้วัสดุที่มีคุณสมบัติการเปลี่ยนรูปที่เหมาะสมและข้อกำหนดเฉพาะที่เกี่ยวข้อง ควรยืนยันตัวยึดที่เสร็จแล้วและมาตรฐานที่ต้องการก่อนสั่งซื้อ
พื้นผิวสีเข้มมักเป็นขนาดโรงสีที่เกิดขึ้นระหว่างการรีดร้อน ไม่ใช่สารเคลือบป้องกันการกัดกร่อน และเหล็กที่ไม่ผ่านการบำบัดยังสามารถเกิดสนิมได้เมื่อสัมผัสกับความชื้น
คอยล์ทั่วไปมีน้ำหนักประมาณ 1.8–2.5 ตัน การแยกคอยล์สามารถพูดคุยได้เมื่อต้องใช้คอยล์ขนาดเล็กในการจัดการหรือการผลิต
ใช่. สามารถดึงเป็นลวดเหล็กแล้วชุบสังกะสีตามข้อกำหนดลวดสำเร็จรูปและเส้นทางการผลิต
สามารถจัดเตรียมใบรับรองโรงงานและบันทึกการตรวจสอบที่ตกลงไว้ได้ตามความต้องการในการสั่งซื้อ
เก็บคอยล์ไว้ในที่แห้ง มีฝาปิด และอากาศถ่ายเทสะดวก ยกขึ้นจากพื้นและป้องกันไม่ให้ความชื้นเป็นเวลานาน
ระบุเกรด เส้นผ่านศูนย์กลาง น้ำหนักคอยล์ ปริมาณ การใช้งานขั้นสุดท้าย และข้อกำหนดการบรรจุ หากจะดึงก้านออก ให้ระบุเส้นผ่านศูนย์กลางของเส้นลวดสำเร็จรูปและเส้นทางการประมวลผลเป้าหมายด้วย
ที่อยู่
ถนนสายรองหมายเลข 2-1 พื้นที่ขยายเขตอุตสาหกรรม Daqiuzhuang เขตจิงไห่ เทียนจิน ประเทศจีน
โทร
+86-18630997222
อีเมล
wdi05682@gmail.com
WhatsApp
Manager Wang
Email