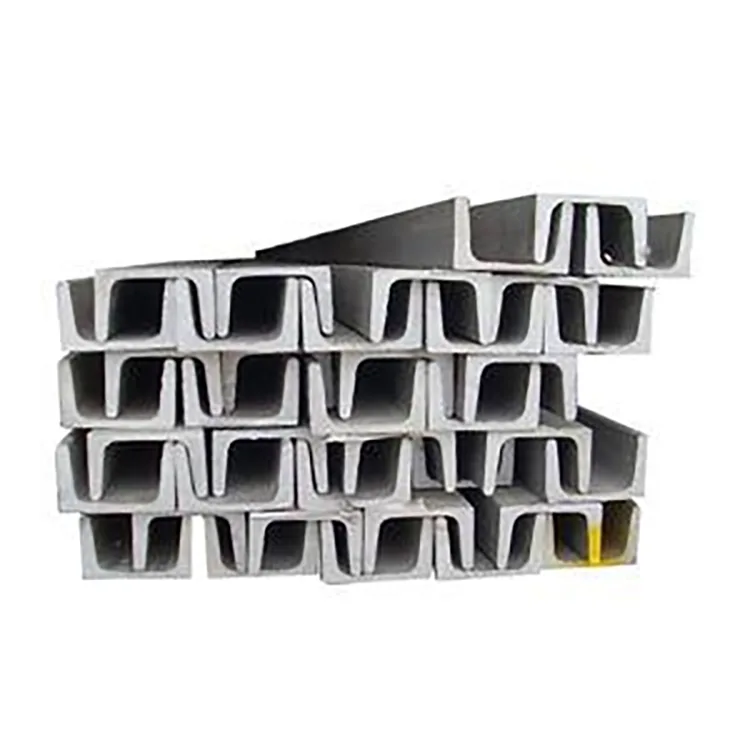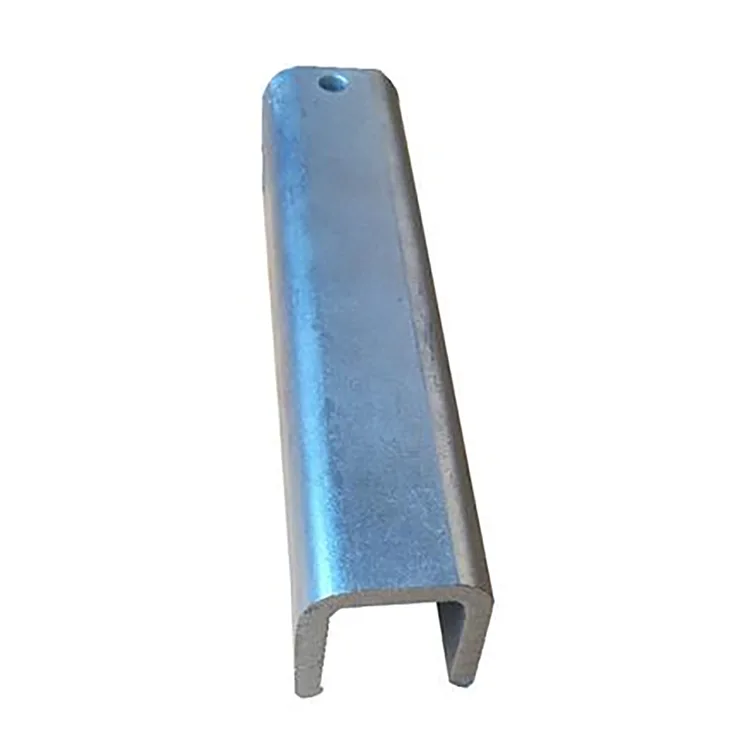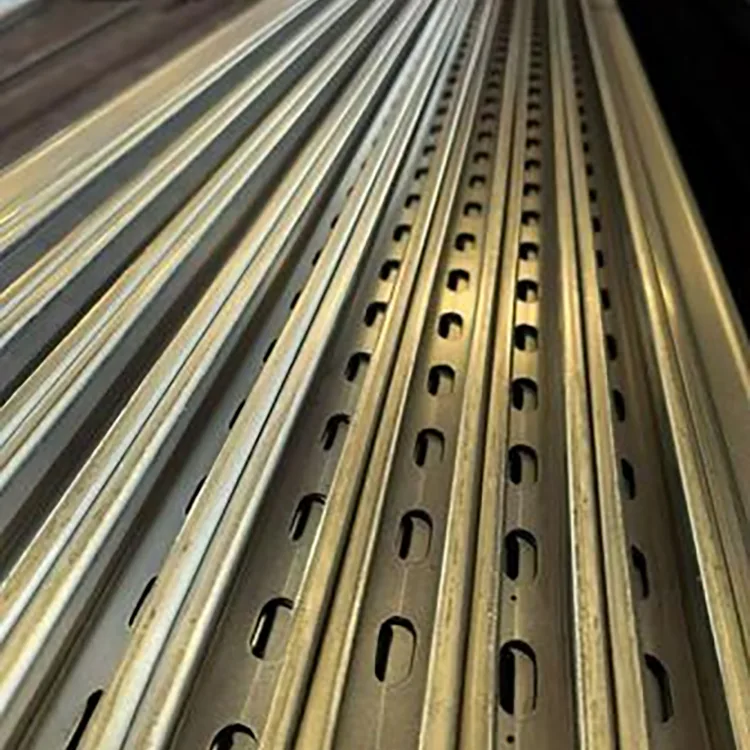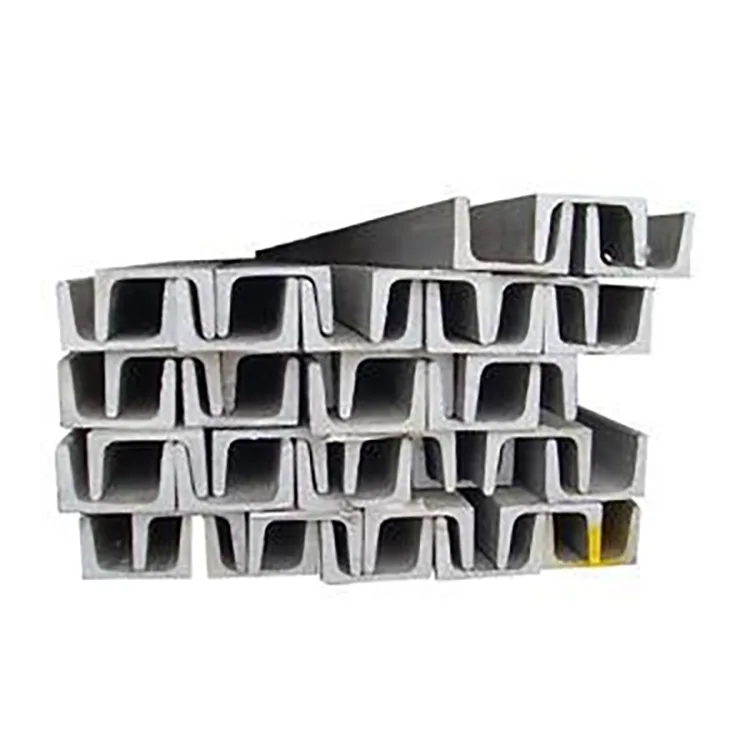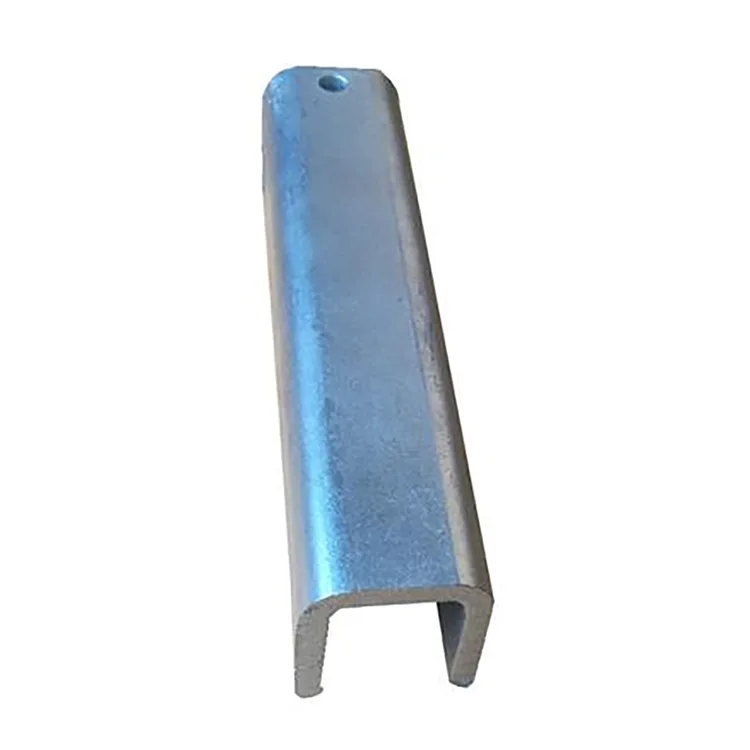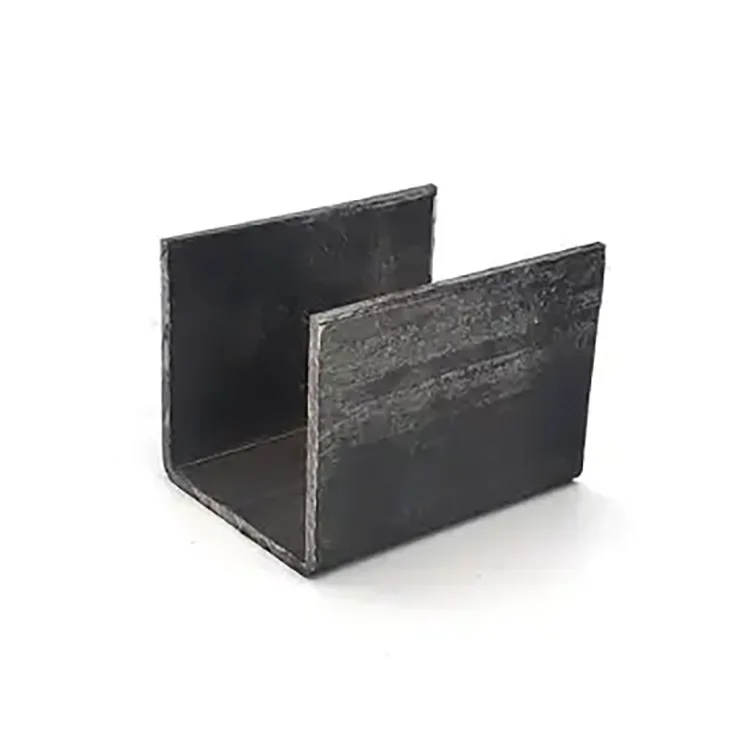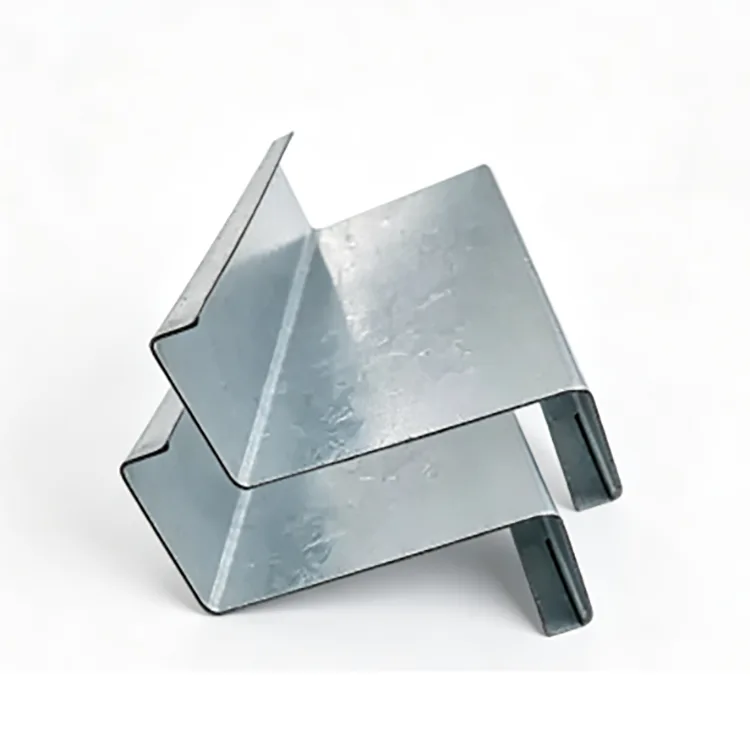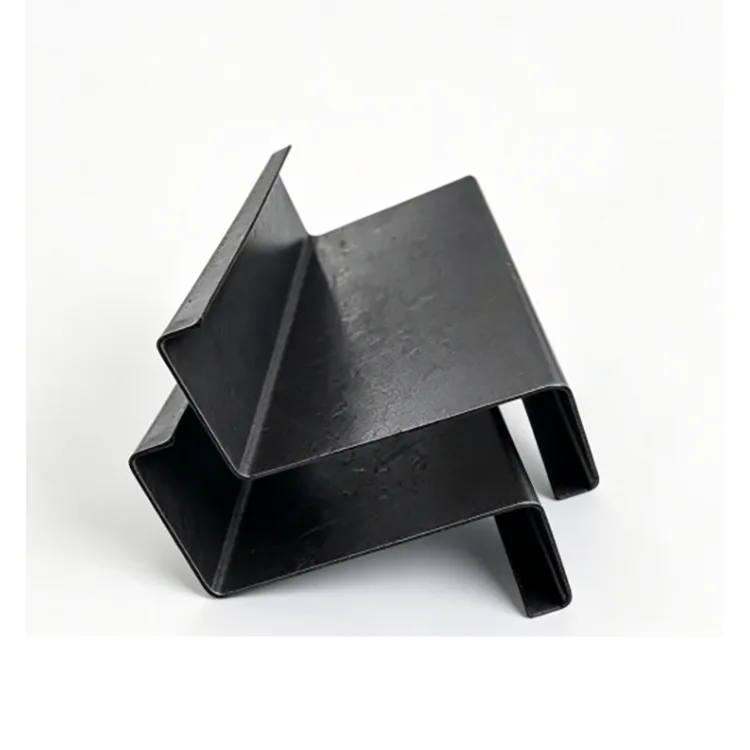
U-Channel เคลือบสังกะสีจะถูกเลือกเมื่อโครงการต้องการส่วนเหล็กเปิดสำหรับยึด วางตำแหน่ง หรือรองรับส่วนประกอบภายนอกอาคาร แทนที่จะเป็นท่อปิดหรือแป C/Z ทั่วไป
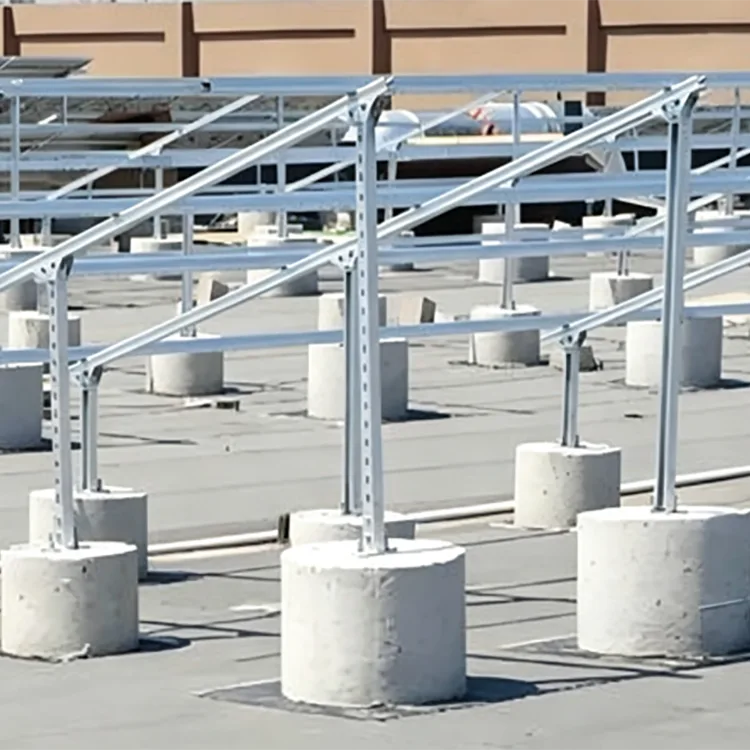
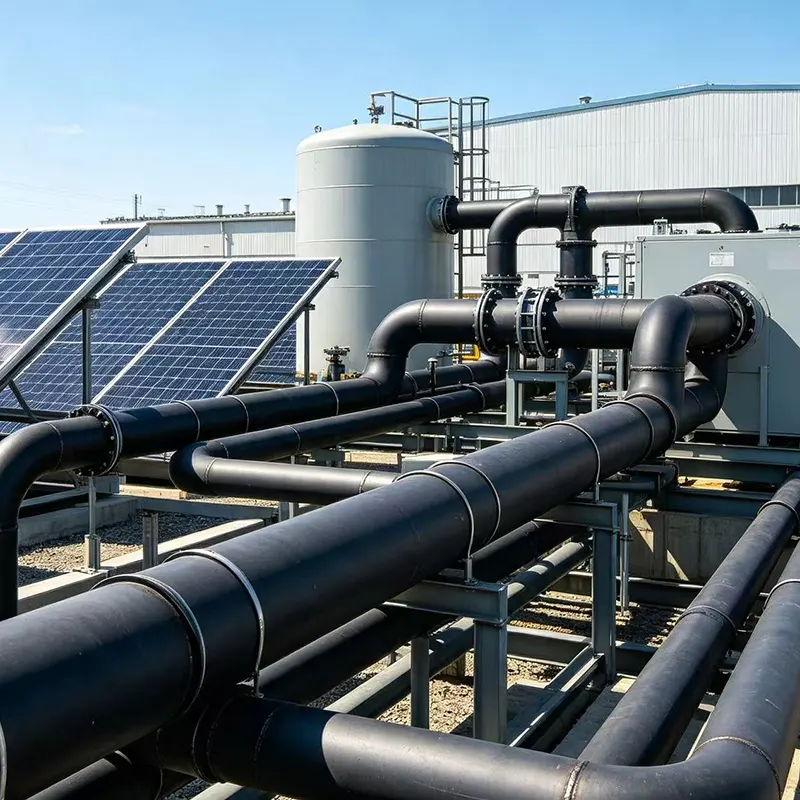
ส่วนรูปตัวยูจะสร้างฐานต่อเนื่องและหน้าแปลนด้านข้างสำหรับการโบลต์ การหนีบ และการเชื่อมต่อ โดยทั่วไปจะใช้สำหรับฐานอุปกรณ์ ส่วนรองรับท่อ โครงสร้างไฟฟ้าโซลาร์เซลล์ โครงภายนอก ส่วนรองรับแบบฝัง และการติดตั้งในเขตเทศบาล
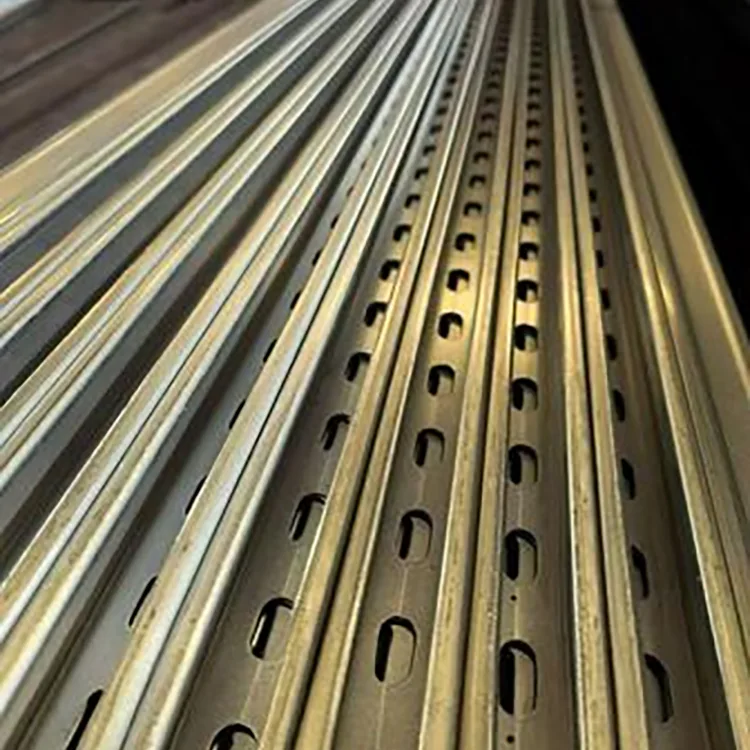
ลำดับการผลิตเป็นสิ่งสำคัญ ขั้นแรกแถบเหล็กจะถูกม้วนขึ้นรูปเป็นโปรไฟล์ U ที่ต้องการ ตามด้วยการตัดและเจาะ ส่วนที่เสร็จสมบูรณ์แล้วจะถูกปรับสภาพด้วยสารเคมีและชุบสังกะสีแบบจุ่มร้อน วิธีนี้จะช่วยหลีกเลี่ยงการดัดแถบสังกะสีให้เป็นรูปทรงสุดท้ายและให้การปกป้องสังกะสีกับส่วนที่ขึ้นรูป รวมถึงด้านในของช่อง U ด้วย
สำหรับโครงการกลางแจ้ง การผสมผสานที่ถูกต้องไม่ใช่แค่ “สังกะสีที่หนาขึ้น = ดีกว่า” ควรพิจารณาขนาดหน้าตัด เกรดเหล็ก ความหนาของผนัง น้ำหนักโครงสร้าง สภาพแวดล้อมการสัมผัส และระยะเวลาการบริการที่คาดหวังร่วมกัน


ข้อได้เปรียบหลักของช่อง U คือรูปทรงแบบเปิด
ส่วนด้านล่างมีพื้นผิวแบริ่งที่ต่อเนื่องกัน ในขณะที่หน้าแปลนทั้งสองด้านสามารถใช้สำหรับการเชื่อมต่อแบบสลักเกลียว แคลมป์ ฉากยึด และส่วนประกอบการวางตำแหน่ง สิ่งนี้ทำให้มีประโยชน์ในกรณีที่ผู้ติดตั้งต้องการเข้าถึงการเชื่อมต่อจากด้านเปิด
เมื่อเปรียบเทียบกับส่วน C หรือส่วน Z โดยทั่วไปแล้ว ช่อง U จะสะดวกกว่าสำหรับฐานอุปกรณ์ ส่วนรองรับท่อ และโครงสร้างการวางตำแหน่ง โดยทั่วไปแล้วส่วน C และ Z จะถูกเลือกตามพฤติกรรมเชิงโครงสร้างของแปหรือโครงเฟรม
สำหรับโครงการที่เกี่ยวข้องกับอุปกรณ์ไฟฟ้าโซลาร์เซลล์ ท่อกลางแจ้ง หรือการรองรับเครื่องจักร ส่วน U จึงสามารถลดความจำเป็นในฉากยึดแบบประดิษฐ์เพิ่มเติมได้
|
รายการ |
ข้อมูลจำเพาะ |
|
ผลิตภัณฑ์ |
U-Channel ชุบสังกะสี |
|
วัสดุฐาน |
เหล็กขึ้นรูปเย็น Q235B, Q355B |
|
การผลิต |
การขึ้นรูปม้วน + การชุบสังกะสีแบบจุ่มร้อน |
|
ส่วน |
U80–U300 |
|
ความหนาของผนัง |
0.8–3.0 มม |
|
เคลือบสังกะสีมาตรฐาน |
85 ไมโครเมตร+ |
|
ตัวเลือกการกัดกร่อนปานกลาง |
120–180 ไมโครเมตร |
|
ตัวเลือกการกัดกร่อนหนัก |
200–275 ไมโครเมตร |
|
พื้นผิว |
ผิวเคลือบสังกะสีสีเทาเงินสม่ำเสมอ |
|
มาตรฐาน |
กิกะไบต์/ที 6728-2025; ตามมาตรฐาน ISO 1461 |
|
กำลังประมวลผล |
การตัด การเจาะ การตัดมุม การผลิตที่มีความยาวคงที่ และการดำเนินการที่กำหนดเองอื่นๆ |
|
การปรับแต่ง |
หน้าตัดที่ไม่ได้มาตรฐาน ความหนาของผนัง ความยาว และการจัดเรียงรู |
สำหรับผลิตภัณฑ์ประเภทนี้ การขึ้นรูปและการผลิตส่วนใหญ่ควรเสร็จสิ้นก่อนการชุบสังกะสีแบบจุ่มร้อน
เส้นทางการผลิตคือ:
การตรวจสอบแถบเหล็ก → การปรับระดับ → การขึ้นรูปม้วน U-profile → การตัด CNC → การเจาะและการประมวลผลมุม → การยืดให้ตรง → การขจัดไขมัน → การดอง → การฟลักซ์ → การอบแห้ง → การชุบสังกะสีแบบจุ่มร้อน → การทำความเย็น/ทู่ → การตรวจสอบสังกะสี → การตรวจสอบขั้นสุดท้าย → การบรรจุ
ลำดับนี้ช่วยให้ผู้ผลิตสามารถควบคุมขนาดส่วน U สุดท้ายก่อนการชุบสังกะสีได้
นอกจากนี้ยังหมายความว่ารู มุม และด้านในของโปรไฟล์ที่ขึ้นรูปจะถือว่าเป็นส่วนหนึ่งของส่วนที่เสร็จแล้ว แทนที่จะอาศัยการเคลือบที่ต้องรอดจากการขึ้นรูปในภายหลัง
หลังจากการชุบสังกะสีแล้ว ควรหลีกเลี่ยงการดัดงอหรือขึ้นรูปหนักโดยไม่จำเป็น หากต้องเชื่อมหรือตัดวัสดุที่ไซต์งาน ควรทำความสะอาดและซ่อมแซมบริเวณสังกะสีที่เสียหายด้วยการเคลือบที่อุดมด้วยสังกะสีอย่างเหมาะสม
การเคลือบสังกะสีควรสอดคล้องกับสภาพแวดล้อมการกัดกร่อนที่เกิดขึ้นจริง
85 μm+ เหมาะเป็นข้อกำหนดเริ่มต้นสำหรับการใช้งานกลางแจ้งทั่วไปในพื้นที่ภายในประเทศซึ่งมีการสัมผัสค่อนข้างปานกลาง
สำหรับความหนา 120–180 ไมโครเมตร สามารถพิจารณาการเคลือบสำหรับโรงงานที่มีความชื้น สิ่งอำนวยความสะดวกด้านการเกษตรและปศุสัตว์ สถานที่ติดตั้งริมแม่น้ำ และสถานที่อื่นๆ ที่มีความชื้นถาวรมากกว่า
สำหรับ 200–275 μm การเคลือบที่หนักกว่านั้นมีไว้สำหรับโครงการที่มีการสัมผัสกับการกัดกร่อนที่รุนแรงกว่า เช่น พื้นที่ชายฝั่ง ท่าเรือ โรงงานเคมี และสภาพแวดล้อมทางน้ำเสีย ความต้องการการเคลือบที่แน่นอนควรได้รับการยืนยันโดยเทียบกับประเภทการกัดกร่อนของโครงการและข้อกำหนดเฉพาะที่เกี่ยวข้อง
ชั้นสังกะสีที่หนาขึ้นไม่สามารถชดเชยส่วนเหล็กที่มีขนาดเล็กกว่าได้ การป้องกันการกัดกร่อนและการออกแบบโครงสร้างควรได้รับการประเมินแยกกัน
เกรดเหล็กควรเป็นไปตามภาระของโครงสร้างมากกว่าข้อกำหนดของสังกะสี
Q235B เป็นตัวเลือกที่ใช้งานได้จริงสำหรับอุปกรณ์รองรับทั่วไป ฉากยึดกลางแจ้ง ส่วนรองรับท่อ โครงสร้างเสริมไฟฟ้าโซลาร์เซลล์ และการใช้งานทั่วไปในเขตเทศบาล
Q355B เหมาะกว่าสำหรับการใช้งานที่รับน้ำหนักสูง เช่น ฐานอุปกรณ์ขนาดใหญ่ โครงสร้างรองรับที่หนักกว่า สภาพลมหรือหิมะที่สูง และโครงการที่การออกแบบโครงสร้างต้องใช้เหล็กที่มีความแข็งแรงสูงกว่า
สำหรับกลุ่มผลิตภัณฑ์ที่ให้มา Q355B ได้รับการอธิบายว่าให้ความสามารถในการรับน้ำหนักสูงกว่าประมาณ 30% ที่ขนาดหน้าตัดเดียวกันในเงื่อนไขการออกแบบที่เกี่ยวข้อง สิ่งนี้ควรถือเป็นการเปรียบเทียบโครงการ/การออกแบบมากกว่ากฎการแทนที่สากล ควรตรวจสอบส่วนสุดท้ายกับภาระทางวิศวกรรม
กลุ่มผลิตภัณฑ์ U80–U300 ช่วยให้สามารถจับคู่ส่วนต่างๆ กับน้ำหนักรองรับที่แตกต่างกันได้
U80–U120 สามารถใช้กับส่วนรองรับท่อแสง ตัวยึดอุปกรณ์ขนาดเล็ก ส่วนประกอบการวางตำแหน่ง และโครงสร้างเรือนกระจกรอง
U140–U200 ครอบคลุมการใช้งานสนับสนุนกลางแจ้งหลักๆ มากมาย รวมถึงโครงสร้างเสริมไฟฟ้าโซลาร์เซลล์ ฐานอุปกรณ์ และการติดตั้งในเขตเทศบาล
U220–U300 เหมาะสำหรับฐานอุปกรณ์ที่หนักกว่า โครงสร้างรองรับที่ใหญ่กว่า และโครงการที่ต้องการความจุของส่วนที่เพิ่มขึ้น
1.2–1.4 มม.: ขายึดสำหรับงานเบา ชิ้นส่วนวางตำแหน่ง และการใช้งานรองรับที่ไม่ใช่หลัก
1.5–2.0 มม.: ระยะทั่วไปสำหรับโครงสร้างรองรับกลางแจ้งและฐานอุปกรณ์
2.2–3.0 มม.: รับน้ำหนักได้มาก รองรับขนาดใหญ่ พื้นที่มีลม/หิมะสูง และการใช้งานที่ต้องการความต้านทานต่อการเสียรูปมากขึ้น
ความหนาสุดท้ายควรคำนวณจากช่วงจริง วิธีการเชื่อมต่อ และโหลดที่ใช้
ส่วนรูปตัว U ชุบสังกะสีสามารถใช้เป็นฐานอุปกรณ์ ส่วนยึด โครงสร้างตำแหน่ง และอุปกรณ์รองรับเสริมในการติดตั้งพลังงานทดแทนกลางแจ้ง ในกรณีที่โครงการมีข้อกำหนดการออกแบบ 25 ปี ควรเลือกการเคลือบสังกะสีตามการสัมผัสสิ่งแวดล้อมที่เกิดขึ้นจริง แทนที่จะระบุการเคลือบแบบเดียวกันในทุกสถานที่
สเปรย์เกลือและความชื้นถาวรช่วยเร่งการกัดกร่อนบนเหล็กที่ถูกเปิดเผย โครงสังกะสีรูปตัวยูที่มีการเคลือบผิวที่หนากว่าสามารถใช้กับส่วนรองรับอุปกรณ์กลางแจ้ง ฐานแบบฝัง และโครงสร้างยึดตามรูปทรงของส่วนต่างๆ ที่เหมาะสม
ระบบระบายอากาศ ท่อ อุปกรณ์รองรับ และโครงสร้างเรือนกระจกสามารถสัมผัสกับความชื้นสูงและบรรยากาศที่มีแอมโมเนียได้ เหล็กชุบสังกะสีช่วยป้องกันการกัดกร่อนได้ดีกว่าเหล็กสีดำที่ไม่มีการป้องกันในสภาวะเหล่านี้
ส่วนรองรับอุปกรณ์ โครงสร้างยึดท่อ และโครงภายนอกอาคารจะได้รับประโยชน์จากการชุบสังกะสีแบบจุ่มร้อนซึ่งสภาพแวดล้อมเข้ากันได้กับเหล็กเคลือบสังกะสี สำหรับการสัมผัสสารเคมีที่รุนแรงสูง ควรระบุระบบป้องกันการกัดกร่อนที่สมบูรณ์ตามตัวกลางทางเคมี
การใช้งานได้แก่ ฐานราวกั้น อุปกรณ์รองรับที่เกี่ยวข้องกับแสงสว่าง โครงสร้างยึดอุปกรณ์จราจร โครงแนวนอน และส่วนประกอบเหล็กภายนอกอื่นๆ
สามารถใช้กับท่อแบบเปิด อุปกรณ์รองรับอุปกรณ์ โครงสร้างยึดภายนอก และงานรองรับสาธารณูปโภครอบโรงงานอุตสาหกรรม
สำหรับโครงการสนับสนุนอุปกรณ์กลางแจ้งที่อยู่ห่างจากชายฝั่งประมาณ 2 กม. ได้มีการเลือกโปรไฟล์ U เคลือบสังกะสี Q355B พร้อมการเคลือบสังกะสี 220 μm สำหรับการรองรับอุปกรณ์และฐานแบบฝัง การเคลือบที่หนักกว่าถูกกำหนดไว้เนื่องจากการสัมผัสกับสเปรย์เกลือ ในขณะที่มีการใช้เหล็กที่มีความแข็งแรงสูงกว่าสำหรับข้อกำหนดในการรับน้ำหนักของโครงสร้าง โปรไฟล์ U ยังทำให้การวางตำแหน่งอุปกรณ์และการเชื่อมต่อแบบสลักเกลียวทำได้ง่ายขึ้น
โรงงานสุกรและสัตว์ปีกขนาดใหญ่ต้องการชิ้นส่วนสนับสนุนที่ทนต่อการกัดกร่อนสำหรับอุปกรณ์และท่อในสภาพแวดล้อมที่มีความชื้นสูงและมีแอมโมเนีย ส่วนรูปตัว U ชุบสังกะสี Q235B ใช้สำหรับโครงสร้างรองรับและส่วนยึด โปรไฟล์แบบเปิดช่วยให้ติดตั้งและปรับแต่งได้สะดวก ในขณะที่พื้นผิวสังกะสีช่วยลดความจำเป็นในการบำบัดการกัดกร่อนซ้ำๆ
ช่อง U ไม่ควรแทนที่ส่วนเหล็กอื่นๆ ทั้งหมดโดยอัตโนมัติ
สำหรับแปหลังคา ส่วน C หรือ Z อาจมีโครงสร้างที่เหมาะสมกว่า
สำหรับส่วนประกอบโครงสร้างแบบปิดที่มีความสำคัญต่อความต้านทานแรงบิด รูปทรงหรือรูปลักษณ์ที่ปิดล้อม อาจเลือกใช้ส่วนกลวงแบบสี่เหลี่ยมหรือสี่เหลี่ยมมากกว่า
สำหรับการใช้งานในอาคารที่แห้ง ช่อง U ขึ้นรูปเย็นที่ไม่เคลือบผิวจะประหยัดกว่าหากไม่ต้องการการป้องกันการกัดกร่อน
สำหรับสภาพแวดล้อมทางเคมีที่มีความเข้มข้นสูง การชุบสังกะสีแบบจุ่มร้อนเพียงอย่างเดียวอาจไม่สามารถให้การป้องกันที่จำเป็นได้ ควรตรวจสอบตัวกลางทางเคมี ความเข้มข้น อุณหภูมิ และเวลาสัมผัสก่อนที่จะเลือกวัสดุ
รูปทรงส่วน U พื้นฐานสามารถคงเดิมได้ แต่เงื่อนไขการใช้งานจะแตกต่างกัน
|
ปัจจัย |
ช่องยูสีดำ |
U-Channel ชุบสังกะสี |
|
พื้นผิว |
เหล็กไม่เคลือบ |
เคลือบสังกะสีแบบจุ่มร้อน |
|
การใช้งานในร่มแบบแห้ง |
เหมาะสม |
มักจะไม่จำเป็น |
|
การสัมผัสกลางแจ้ง |
ต้องมีการเคลือบ/บำรุงรักษาเพิ่มเติม |
เหมาะกว่า |
|
สภาพแวดล้อมที่ชื้น |
ความเสี่ยงต่อการกัดกร่อนที่สูงขึ้น |
ปรับปรุงการป้องกันการกัดกร่อน |
|
การใช้ประโยชน์ชายฝั่ง |
ต้องมีระบบการกัดกร่อนที่เหมาะสม |
อาจระบุการเคลือบสังกะสีหนาได้ |
|
ต้นทุนเริ่มต้น |
ต่ำกว่า |
สูงกว่า |
|
การซ่อมบำรุง |
อาจต้องทาสีใหม่ |
ลดการบำรุงรักษาการเคลือบตามปกติ |
การตรวจสอบควรครอบคลุมทั้งส่วนเหล็กและคุณภาพการชุบสังกะสี
ก่อนการชุบสังกะสี โปรไฟล์ U จะถูกตรวจสอบขนาดหน้าตัด ความตรง การบิด ตำแหน่งรู และความแม่นยำในการตัด นี่เป็นสิ่งสำคัญเนื่องจากการเคลือบสังกะสีไม่สามารถแก้ไขปัญหาด้านมิติที่เกิดขึ้นระหว่างการขึ้นรูปม้วนได้
หลังจากการชุบสังกะสี ผู้ตรวจสอบจะตรวจสอบพื้นผิวเพื่อหาพื้นที่เปลือย การสะสมของสังกะสีที่มากเกินไป การหลุดลอก การแตกร้าว และข้อบกพร่องที่มองเห็นได้อื่นๆ สามารถวัดความหนาของชั้นเคลือบสังกะสีได้ตามวิธีการตรวจสอบที่ตกลงกันไว้
สำหรับการสั่งซื้อโครงการ ใบรับรองวัสดุ บันทึกการตรวจสอบขนาด ผลการตรวจสอบการเคลือบสังกะสี และเอกสารคุณภาพอื่นๆ สามารถจัดหาได้ตามความต้องการของผู้ซื้อ
สามารถจัดหาช่อง U เป็นส่วนตรงมาตรฐานหรือดำเนินการก่อนการชุบสังกะสี
การดำเนินการแบบกำหนดเองโดยทั่วไป ได้แก่ การตัดตามความยาวคงที่ การเจาะ การตัดมุม การวางตำแหน่งรู และการผลิตชิ้นส่วนที่ไม่ได้มาตรฐาน การดำเนินการเหล่านี้ให้เสร็จสิ้นก่อนการชุบสังกะสีจะช่วยรักษาพื้นที่การประมวลผลที่ได้รับการปกป้องด้วยการเคลือบสังกะสีขั้นสุดท้าย
สำหรับโครงการขนาดใหญ่ ผู้ซื้อควรจัดเตรียมแบบส่วนพร้อมกับรูปแบบของรู ความยาวที่ต้องการ เกรดเหล็ก ความหนาของผนัง และสภาพแวดล้อมการกัดกร่อน ซึ่งช่วยให้ผู้ผลิตสามารถเสนอราคาข้อมูลจำเพาะที่เสร็จสมบูรณ์แล้ว แทนที่จะอ้างอิงเฉพาะส่วน U ดิบเท่านั้น
ก่อนทำการสั่งซื้อ ให้ยืนยันประเด็นเหล่านี้:
1.U ขนาดส่วน: U80–U300 หรือมิติเฉพาะโครงการ
2. เกรดเหล็ก: Q235B หรือ Q355B
3.ความหนาของผนัง: ขึ้นอยู่กับภาระและช่วงของโครงสร้าง
4.การเคลือบสังกะสี: 85 μm+, 120–180 μm หรือ 200–275 μm ตามการสัมผัส
5.รูปแบบรู: เส้นผ่านศูนย์กลาง ระยะห่าง และตำแหน่ง ถ้าจำเป็นต้องเจาะล่วงหน้า
6. ความยาว: ความยาวคงที่มาตรฐานหรือเฉพาะโครงการ
7. มาตรฐานที่ใช้บังคับ: ข้อกำหนดโครงการปัจจุบันและมาตรฐานการชุบสังกะสีที่จำเป็น
8.เอกสารการตรวจสอบ: ใบรับรองวัสดุ การตรวจสอบมิติ และรายงานการเคลือบสังกะสีตามความจำเป็น
ข้อมูลนี้เพียงพอที่จะหลีกเลี่ยงข้อผิดพลาดในการซื้อที่พบบ่อยที่สุด: เปรียบเทียบส่วน U ชุบสังกะสีด้วยราคาต่อตันเท่านั้น โดยไม่สนใจเกรดเหล็ก ความหนาของผนัง และการเคลือบสังกะสี
ใช่. ผลิตภัณฑ์จะถูกขึ้นรูปก่อนแล้วจึงชุบสังกะสีแบบจุ่มร้อน ดังนั้นส่วนรูปตัว U จึงถูกชุบสังกะสีเป็นโปรไฟล์สำเร็จรูป ความครอบคลุมของการเคลือบจริงควรได้รับการตรวจสอบตามข้อกำหนดการตรวจสอบที่ตกลงกันไว้
ช่วยหลีกเลี่ยงการสร้างการเคลือบสังกะสีที่เสร็จแล้วโดยกลไกให้เป็นรูปร่าง U สุดท้าย การตัด เจาะ และการขึ้นรูปที่สำคัญสามารถดำเนินการให้เสร็จสิ้นได้ก่อนการชุบสังกะสี ตามด้วยการบำบัดป้องกันการกัดกร่อนขั้นสุดท้าย
การเคลือบสังกะสีรอบรอยเชื่อมได้รับผลกระทบจากความร้อนจากการเชื่อม หลังการเชื่อม ควรทำความสะอาดและซ่อมแซมพื้นที่ด้วยการเคลือบสังกะสีที่เหมาะสม
สามารถใช้ในกรณีที่ส่วนและระบบการกัดกร่อนเป็นไปตามข้อกำหนดของโครงการ สำหรับบริเวณชายฝั่งหรือมีการกัดกร่อนสูง ควรพิจารณาการเคลือบสังกะสีที่หนักกว่าและอาจมีระบบป้องกันเพิ่มเติม
ไม่มีเกรดใดที่ดีกว่าในระดับสากล Q235B เหมาะสำหรับโครงสร้างรับน้ำหนักปกติจำนวนมาก ในขณะที่ Q355B จะถูกเลือกเมื่อต้องการความแข็งแรงของโครงสร้างที่สูงขึ้น เกรดควรเป็นไปตามการคำนวณทางวิศวกรรม
ช่อง U มักใช้สำหรับฐาน การยึด ตำแหน่ง และโครงสร้างรองรับซึ่งมีโปรไฟล์แบบเปิดที่สะดวกสำหรับการเชื่อมต่อ ช่อง C มักใช้เป็นโครงโครงสร้างหรือส่วนแป ตัวเลือกที่ถูกต้องขึ้นอยู่กับเส้นทางโหลดและการออกแบบการเชื่อมต่อ
ใช่. ขนาดส่วนที่ไม่ได้มาตรฐาน ความหนาของผนัง ความยาว และรูปแบบของรูสามารถพูดคุยได้ตามแบบและข้อกำหนดของโครงการ
ได้ โดยต้องเลือกการเคลือบสังกะสีและข้อกำหนดโครงสร้างสำหรับสภาพแวดล้อมการกัดกร่อนที่เกิดขึ้นจริง สำหรับการสัมผัสกับสเปรย์เกลือที่รุนแรง อาจพิจารณาการเคลือบที่หนักกว่า เช่น 200–275 μm ร่วมกับข้อกำหนดการป้องกันการกัดกร่อนของโครงการ
ที่อยู่
ถนนสายรองหมายเลข 2-1 พื้นที่ขยายเขตอุตสาหกรรม Daqiuzhuang เขตจิงไห่ เทียนจิน ประเทศจีน
โทร
อีเมล